bandera
  • Guía práctica de solución de problemas del Siemens S7-1200 | Selección de hardware, programación, comunicación y consejos para uso in situ
    Guía práctica de solución de problemas del Siemens S7-1200 | Selección de hardware, programación, comunicación y consejos para uso in situ Jun 19, 2026
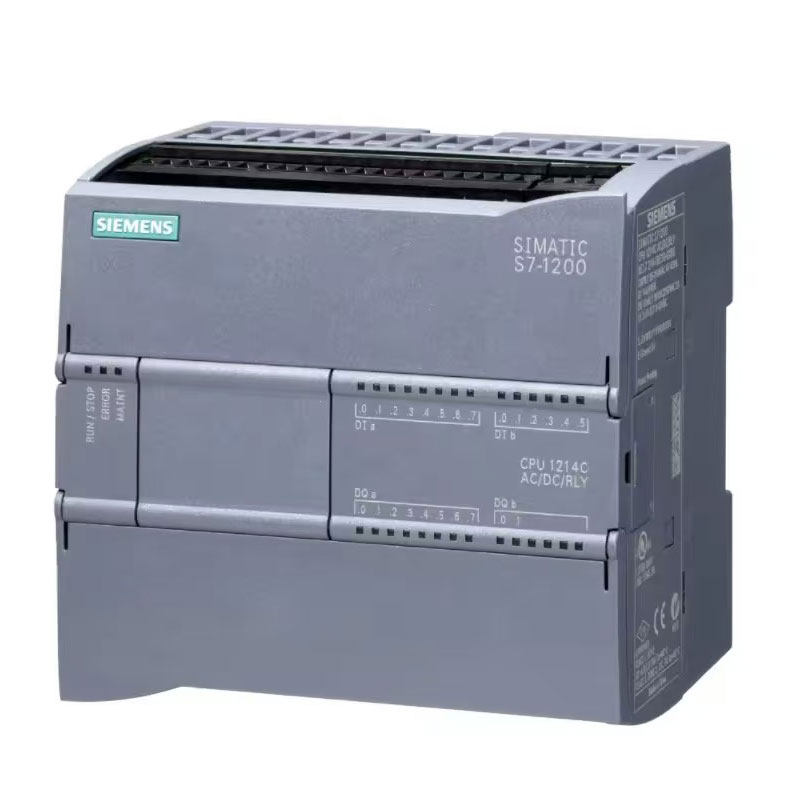
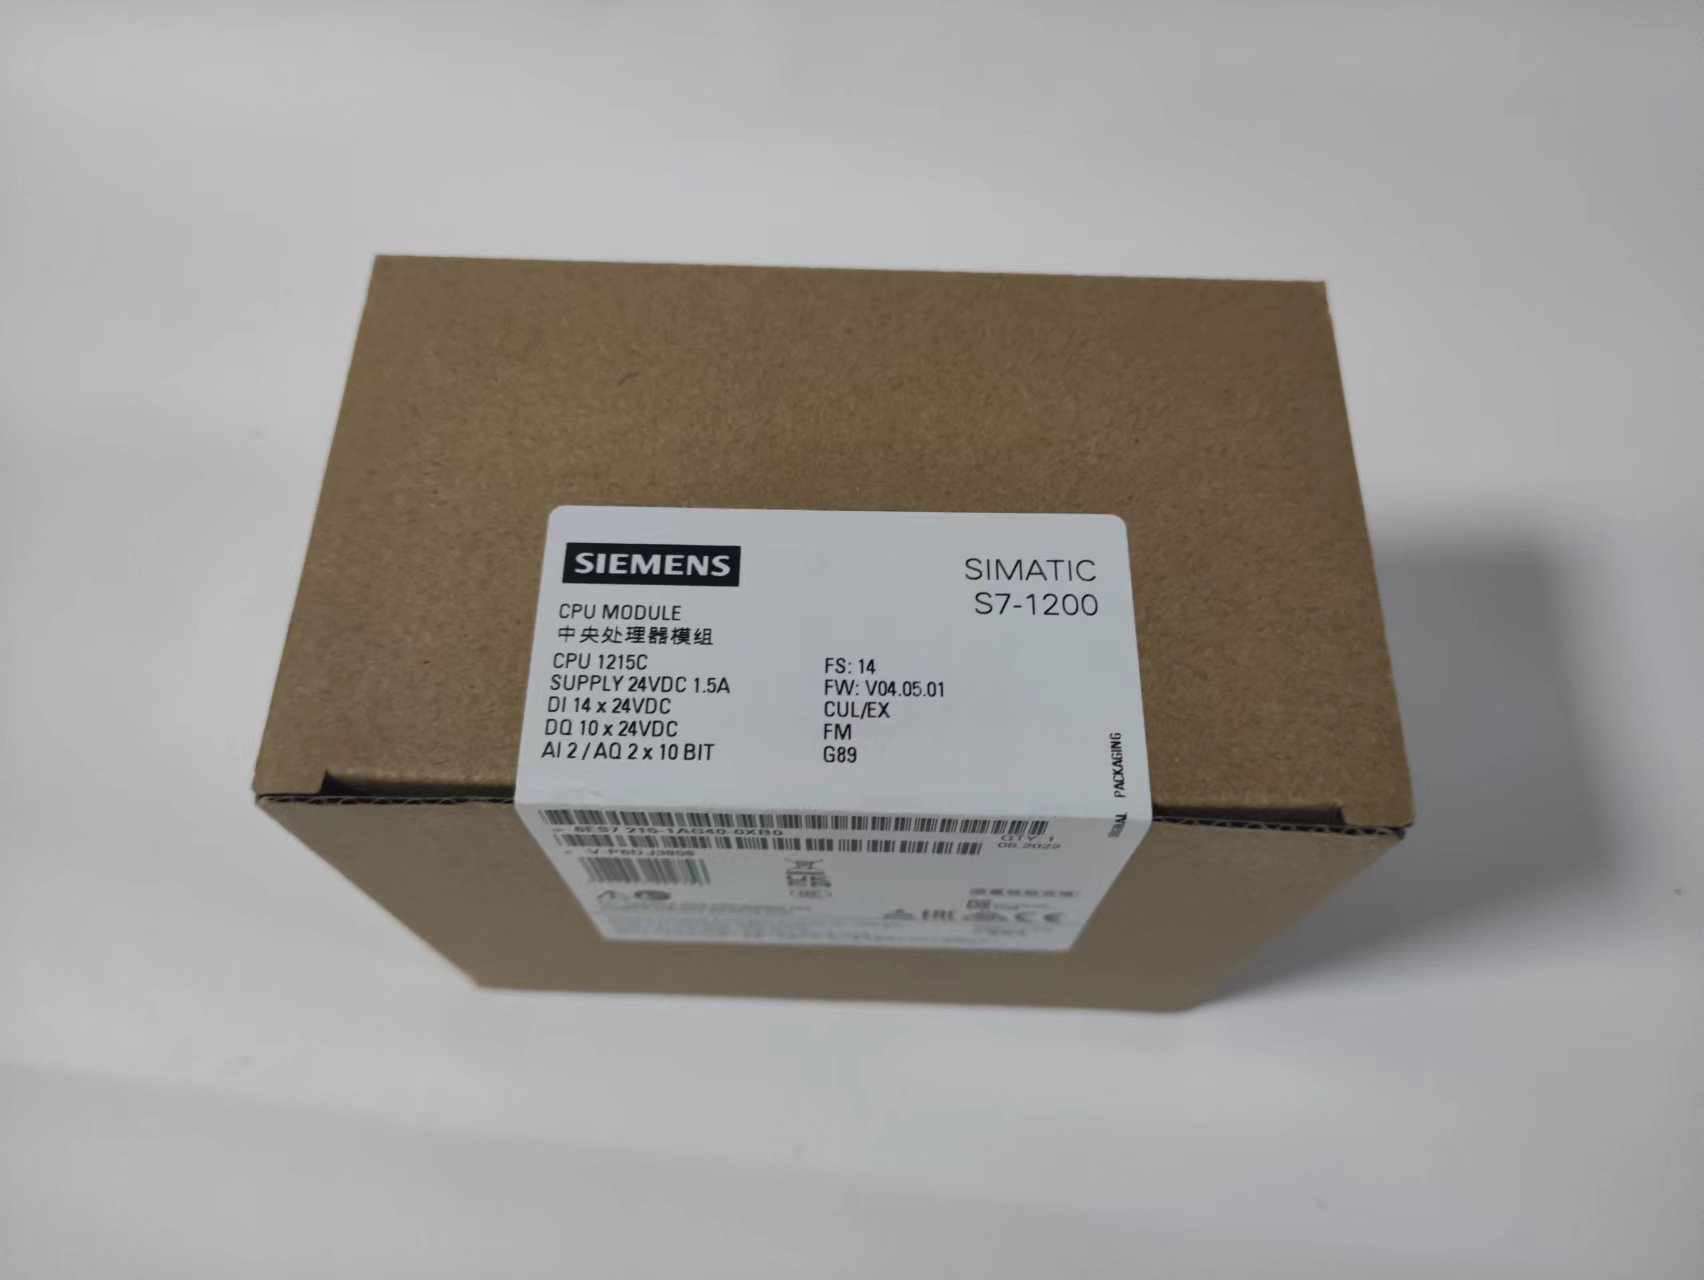
     IntroducciónLa mayoría de los ingenieros de automatización y compradores de equipos solo dominan las operaciones básicas de programación del PLC Siemens S7-1200, pero con frecuencia se encuentran con diversos problemas in situ: fallos en la conexión del PLC tras la llegada del equipo, fluctuaciones en el servomotor, datos analógicos inestables, paradas aleatorias por fallos y fallos en la descarga del programa.En la mayoría de los casos, estos problemas son no causado por daños en el hardware, pero debido a una selección inadecuada, un cableado no estándar, una configuración de parámetros incorrecta y malos hábitos de programación.Este blog se centra por completo en Habilidades prácticas para la resolución de problemas y errores comunes. Para usuarios finales e ingenieros de campo. Sin parámetros teóricos vacíos: todas las soluciones se pueden aplicar directamente para corregir el 90 % de las fallas comunes del S7-1200, estabilizar el funcionamiento del equipo y reducir los costos de posventa.1. Errores críticos en la selección | Evite retrabajos y pérdidas financieras1.1 Versión de potencia de CPU incorrecta = Control de movimiento fallidoMuchos principiantes seleccionan modelos de PLC al azar sin distinguir las diferencias entre versiones, lo que da como resultado un posicionamiento de alta velocidad y un control servo inoperativo después de la instalación.Versión CC/CC/CC (Estándar industrial y preferida)Fuente de alimentación de 24 V CC, salida de transistorAdmite salida de pulsos de alta velocidad de 100 kHz y controla directamente servomotores y motores paso a paso.Ideal para todo tipo de equipos de automatización de posicionamiento, corte y movimiento alternativo.Versión AC/DC/RLY (solo para control simple de encendido/apagado)Fuente de alimentación de CA de 220 V, salida de reléNo tiene función de pulsos de alta velocidad, por lo que no puede realizar ningún control de posicionamiento.Solo aplicable a ventiladores, bombas de agua, iluminación y dispositivos simples de arranque y parada.Regla clave: ¡Elija DC/DC/DC sin excepción si su dispositivo incluye funciones de servo, motor paso a paso o posicionamiento!1.2 Margen de rendimiento insuficiente de la CPU | Tartamudeo y pérdida de pulsosEstándares de selección S7-1200 verificados en campo para proyectos industriales:Lógica simple y dispositivos de E/S ordinarios: 1212CEquipos de embalaje y transporte con servomotores de hasta 4 ejes: 1214C (Modelo universal más popular)Múltiples señales analógicas, control PID y conexión en red de múltiples dispositivos: 1215CPosicionamiento, corte y sincronización multieje de alta precisión: 1217CConsejo práctico: Mantener el uso de memoria del programa por debajo del 70% y el tiempo de ciclo OB1 debe estar dentro de los 100 ms. Superar estos valores puede provocar fácilmente pérdida de paquetes, interrupciones en el programa y apagados aleatorios del equipo.1.3 Instalación desordenada del módulo de expansión | Fallo de reconocimiento del móduloEl S7-1200 tiene reglas estrictas para las ranuras de expansión. Todos los módulos de expansión deben instalarse secuencialmente desde la primera ranura a la derecha de la CPU.Las ranuras vacías o una instalación desordenada provocarán fallos y harán que los módulos no sean reconocibles.Disposición óptima: Mantenga los módulos de comunicación y alimentación alejados de los módulos de alta temperatura para evitar fallos por sobrecalentamiento; coloque los módulos de salida digital en el extremo derecho para reducir la interferencia de la señal.2. Consejos para el cableado e instalación del hardware | Elimine las interferencias y los falsos disparos2.1 Datos analógicos inestables y deriva de la señal | Solución permanenteFallo común en el lugar de trabajo: Los datos de temperatura, presión y caudal fluctúan continuamente, incluso con sensores intactos y programas correctos.Soluciones:Utilice cables apantallados para señales analógicas con conexión a tierra en un solo extremo.Separe los cables de alimentación (cables de servo/inversor) de los cables de señal con una distancia superior a 20 cm; nunca los coloque en la misma tubería.Habilite el filtrado analógico y el muestreo suave en TIA Portal para eliminar por completo la deriva de datos.2.2 Disparo falso de entrada digital y parpadeo aleatorio de la luzMuchos usuarios experimentan parpadeos aleatorios en los indicadores de entrada del PLC durante el apagado del equipo.Causa: Interferencia de frecuencia industrial y tensión inducida en cables de señal largosSolución: Ajuste el retardo de entrada DI a 3ms~5ms en la configuración de hardware de TIA Portal para eliminar por completo los falsos disparos con un bajo costo.2.5 Reinicios aleatorios y fallos causados ​​por una fuente de alimentación inestableLas CPU S7-1200 son sensibles a las fluctuaciones de voltaje. Las fuentes de alimentación conmutadas de baja calidad pueden provocar desconexiones aleatorias, pérdida de programas y errores en los módulos.Recomendación: Adoptar fuentes de alimentación reguladas de grado industrial e instalar anillos magnéticos antiinterferencias en el terminal de alimentación de la CPU para mejorar considerablemente la estabilidad del equipo.3. Habilidades prácticas de programación | Programas estables, mantenibles y sin errores3.1 Evite el uso indebido de bits de memoria (bits M) para prevenir fallos ocultos.Los ingenieros novatos suelen usar M0.0, M0.1 y otros M bits para lógica intermedia, lo que lleva a conflictos variables y trastorno lógico tras un funcionamiento prolongado del equipo.Mejores prácticas: Priorizar bloques de datos de base de datos Para la programación del S7-1200. Asigne variables de forma independiente para las acciones, alarmas y estados del equipo, lo que garantiza una lógica clara, la ausencia de conflictos y un mantenimiento sencillo.3.2 Problemas comunes con el temporizador | Evite desviaciones en la temporización y cambios lógicosFallo común: Sincronización imprecisa y desfase en la lógica del ciclo durante el funcionamiento a largo plazo.Regla de evitaciónNo combine temporizadores TON y TOF para la lógica de oscilación cíclica. Utilice uniformemente temporizadores IEC para una resolución estable y un error de tiempo acumulativo nulo.3.3 Agregar tolerancia a fallos para programas analógicos | Prevenir el fallo del equipoLa desconexión del sensor y el mal contacto provocarán el bloqueo del programa, la pérdida de control del PID y un funcionamiento incorrecto si no existe una lógica de tolerancia a fallos.Método de tolerancia a fallos universal: Establezca límites superiores e inferiores para los datos analógicos. Bloquee las salidas y active las alarmas cuando los valores superen el rango normal para evitar riesgos de sobretemperatura y sobrepresión.3.4 Solución definitiva para fallos de posicionamiento inicial del ejeProblema de alta frecuencia: El eje se detiene con una alarma al activarse el interruptor de límite durante el proceso de inicialización, sin reinicio automático en sentido inverso.Soluciones:Habilite la función "inversión automática del interruptor de límite" en la configuración del hardware.Aumenta adecuadamente el tiempo de aceleración y desaceleración para evitar colisiones fuertes con los límites.Mantenga una distancia de seguridad entre los interruptores de límite y los topes mecánicos.4. Solución de problemas de comunicación | Solucionar fallos de conexión y desconexiones aleatorias4.1 PLC no encontrado y fallo en la conexión con el PCEl 90% de los fallos de conexión se deben a problemas de red y no a daños en el hardware:IP predeterminada del PLC: 192.168.0.1, fácil de generar conflictos con los segmentos IP de la LAN local.Configure una dirección IP estática para el adaptador de red del PC (mismo segmento que el PLC) y desactive la adquisición automática de IP.Desactive el firewall y el software antivirus de su PC para evitar la interceptación de comunicaciones.4.2 Desconexión aleatoria de PROFINET y HMIHabilidad básicaUtilice PROFINET en lugar de Modbus para la conexión en red de múltiples dispositivos. Amplíe adecuadamente el tiempo de espera de comunicación y utilice cables Ethernet blindados industriales para evitar desconexiones por interferencias en el sitio.4.3 Fallo en la descarga del programa causado por una incompatibilidad de versiones del firmwareProblema frecuente: Los programas compilados con versiones altas de TIA Portal no se pueden descargar a PLC con firmware de versión baja.SoluciónCompruebe la versión del firmware del PLC antes de descargarlo, haga coincidir la versión del hardware en TIA Portal o actualice el firmware en línea para unificar las versiones.5. Habilidades para la resolución rápida de problemas in situ | Herramienta para la eficiencia posventa5.1 Diagnóstico mediante búfer de diagnóstico (localización de fallos más rápida)El S7-1200 está equipado con un potente sistema de diagnóstico integrado que registra la hora exacta y la causa de todas las paradas y fallos de los módulos.Acceda al modo en línea en TIA Portal y compruebe el búfer de diagnóstico para localizar fallos con precisión, evitando inspecciones de programas y líneas a ciegas.5.2 Apagado aleatorio sin aviso de alarmaCausas principales: Tiempo de ciclo de programa excesivo, alta ocupación de memoria e interferencia electromagnética.SolucionesSimplificar la lógica del programa, reducir el tiempo de ciclo del OB1, optimizar el diseño del cableado y añadir medidas antiinterferencias.6. Consejos para el mantenimiento diario y la prolongación de la vida útil.Limpie regularmente el polvo del canal de disipación de calor del PLC para evitar reducciones de frecuencia por alta temperatura y fallos de funcionamiento.Instala una tarjeta de memoria para los proyectos clave y realiza copias de seguridad de los programas con regularidad para evitar su pérdida.Compruebe la tensión de la fuente de alimentación antes de encender equipos que hayan estado apagados durante un largo periodo para evitar daños en la CPU por sobretensiones.Nunca intercambie módulos de señal en caliente para evitar que se quemen los puertos.ResumenEl PLC Siemens S7-1200 presenta una excelente estabilidad inherente. El 90% de las fallas en el sitio son causadas por Selección incorrecta, cableado no estándar, falta de configuración de parámetros y falta de tolerancia a fallos del programa..Dominar las habilidades prácticas mencionadas anteriormente puede ayudarle a evitar problemas en las adquisiciones, resolver por completo problemas comunes como la fluctuación analógica, la desconexión de la comunicación, los fallos de posicionamiento y las paradas aleatorias, reducir considerablemente la presión posventa y mejorar la estabilidad general del equipo.Interacción¿Qué problemas complicados con el S7-1200 has encontrado en el sitio? ¡Deja un comentario para compartir tu experiencia de resolución de problemas!
  • Ventaja del PLC Siemens
    Ventaja del PLC Siemens Nov 03, 2023
    Plegado fiableEl PLC no requiere una gran cantidad de componentes activos y componentes electrónicos conectados. Sus conexiones se reducen mucho. Al mismo tiempo, el mantenimiento del sistema es sencillo y el tiempo de mantenimiento es corto. Plc adopta una serie de métodos de diseño de confiabilidad para el diseño. Por ejemplo, diseño redundante. Protección contra cortes de energía, diagnóstico de fallas, protección y recuperación de información. PLC es un dispositivo de control especialmente diseñado para el control de procesos de producción industrial, que tiene un lenguaje de programación más simple y un hardware más confiable que el control por computadora general. Adoptar un lenguaje de programación refinado y simplificado. La tasa de error de programación se reduce considerablemente.Fácil de plegar y operarEl PLC tiene una alta operatividad. Tiene las características de programación simple, operación conveniente y fácil mantenimiento, y generalmente es menos propenso a errores operativos. El funcionamiento del PLC incluye operaciones de entrada y cambio de programa. La entrada del programa se puede mostrar directamente, y la operación de cambiar el programa también se puede buscar directamente o buscar mediante el programa según el número de dirección requerido o el número de contacto, y luego cambiar. El PLC tiene múltiples lenguajes de programación disponibles para su uso. Se utiliza para diagramas de escalera que se acercan más a los esquemas eléctricos. Fácil de captar y comprender. La función de autodiagnóstico del PLC reduce los requisitos de habilidades de mantenimiento del personal de mantenimiento. Cuando ocurre un mal funcionamiento del sistema, el personal de mantenimiento puede localizar rápidamente la ubicación del mal funcionamiento mediante el autodiagnóstico del hardware y el software.Plegado flexibleLos lenguajes de programación utilizados por PLC incluyen diagrama de escalera, mnemotécnico booleano, diagrama de funciones, módulo de funciones y lenguaje de programación de descripción de declaraciones. La diversidad de métodos de programación simplifica la programación y amplía su alcance de aplicación. La operación es muy flexible y conveniente, y es muy fácil monitorear y controlar variables.Instalación y precauciones del PLC Siemens PLC serie S7-300:1. La fuente de alimentación auxiliar tiene baja potencia y solo puede accionar equipos de baja potencia (como sensores fotoeléctricos);2. Generalmente, los PLC tienen una cierta cantidad de puntos ocupados (es decir, terminales de cableado de dirección vacíos), no conecte los cables;3. El PLC tiene el problema del retraso en la respuesta de E/S, especialmente en equipos de respuesta rápida, al que se debe prestar atención.4. Hay salidas de tipo relé y tipo transistor (adecuadas para salida de alta velocidad), y la salida puede transportar directamente cargas ligeras (luces indicadoras LED, etc.);5. El tiempo de entrada/desconexión debe ser mayor que el tiempo de escaneo del PLC;6. No hay protección en el circuito de salida del PLC, por lo que se deben utilizar dispositivos de protección como fusibles en serie en los circuitos externos para evitar daños al PLC causados por cortocircuitos de carga;7、 No conecte el cable de alimentación de CA al terminal de entrada para evitar quemar el PLC;8. El terminal de conexión a tierra debe estar conectado a tierra de forma independiente y no conectado en serie con terminales de conexión a tierra de otros equipos. La superficie de corte del cable de tierra no debe ser inferior a 2 mm2;9. Las líneas de señal de entrada y salida deben enrutarse por separado en la medida de lo posible y no deben estar en la misma tubería ni agrupadas con la línea eléctrica para evitar señales de interferencia y mal funcionamiento; La línea de transmisión de señal adopta un cable blindado y el cable blindado está conectado a tierra; Para garantizar la confiabilidad de la señal, las líneas de entrada y salida generalmente se controlan dentro de los 20 metros; Los cables de expansión son susceptibles al ruido y a las interferencias eléctricas y deben mantenerse alejados de líneas eléctricas, equipos de alto voltaje, etc.
  • Principio de funcionamiento del PLC de Siemens
    Principio de funcionamiento del PLC de Siemens Jun 13, 2023
    principio operativo Una vez que el PLC se pone en funcionamiento, su proceso de trabajo generalmente se divide en tres etapas, a saber, muestreo de entrada, ejecución del programa de usuario y actualización de salida. Completar las tres etapas anteriores se denomina ciclo de exploración. Durante todo el período de operación, la CPU del PLC ejecuta repetidamente las tres etapas anteriores a una determinada velocidad de exploración.   Contraer muestreo de entrada En la etapa de muestreo de entrada, el PLC lee secuencialmente todos los estados y datos de entrada en forma de escaneo, y los almacena en las unidades correspondientes en el área de imagen de E/S. Una vez que se completa el muestreo de entrada, ingresa a la fase de actualización de salida y ejecución del programa de usuario. En estas dos etapas, incluso si el estado de entrada y los datos cambian, el estado y los datos de las unidades correspondientes en el área de imagen de E/S no cambiarán. Por lo tanto, si la entrada es una señal de pulso, el ancho de la señal de pulso debe ser mayor que un ciclo de exploración para garantizar que la entrada se pueda leer en cualquier caso.   Contraer la ejecución del programa de usuario Durante la fase de ejecución del programa de usuario, el PLC siempre explora el programa de usuario (diagrama de contactos) en orden descendente. Cuando escanee cada diagrama de escalera, siempre escanee primero el circuito de control compuesto por cada contacto en el lado izquierdo del diagrama de escalera y realice operaciones lógicas en el circuito de control compuesto por los contactos en el orden de izquierda a derecha, de arriba a abajo. Luego, en base a los resultados de las operaciones lógicas, actualice el estado del bit correspondiente de la bobina lógica en el área de almacenamiento de RAM del sistema; O actualice el estado del bit correspondiente de la bobina de salida en el área de imagen de E/S; O determine si debe ejecutar las instrucciones funcionales especiales especificadas en el diagrama de contactos.   Es decir, durante la ejecución del programa de usuario, solo el estado y los datos de los puntos de entrada en el área de imagen de E/S no cambiarán, mientras que el estado y los datos de otros puntos de salida y dispositivos de software en el área de imagen de E/S o el área de almacenamiento de RAM del sistema puede cambiar. Además, los resultados de la ejecución del programa del diagrama de escalera enumerado anteriormente afectarán el diagrama de escalera a continuación que utiliza estas bobinas o datos; Por el contrario, en el siguiente diagrama de escalera, el estado o los datos de la bobina lógica actualizada solo se pueden aplicar al programa que se encuentra encima en el siguiente ciclo de exploración.   Contraer Salida Actualizar Después de escanear el programa de usuario, el PLC ingresa a la etapa de actualización de salida. Durante este período, la CPU actualiza todos los circuitos de bloqueo de salida de acuerdo con el estado y los datos correspondientes en el área de imagen de E/S y luego conduce los dispositivos periféricos correspondientes a través del circuito de salida. En este punto, es la verdadera salida del PLC.   El mismo número de diagramas de escalera, con diferente orden de disposición, da como resultado diferentes resultados de ejecución. Además, existen diferencias entre los resultados de escanear los programas de usuario y los resultados de la operación en paralelo de lógica estricta de los dispositivos de control de relés. Por supuesto, si el tiempo ocupado por el ciclo de escaneo puede ignorarse durante toda la ejecución, entonces no hay diferencia entre los dos.
  • Clasificación de PLC de Siemens
    Clasificación de PLC de Siemens Jun 08, 2023
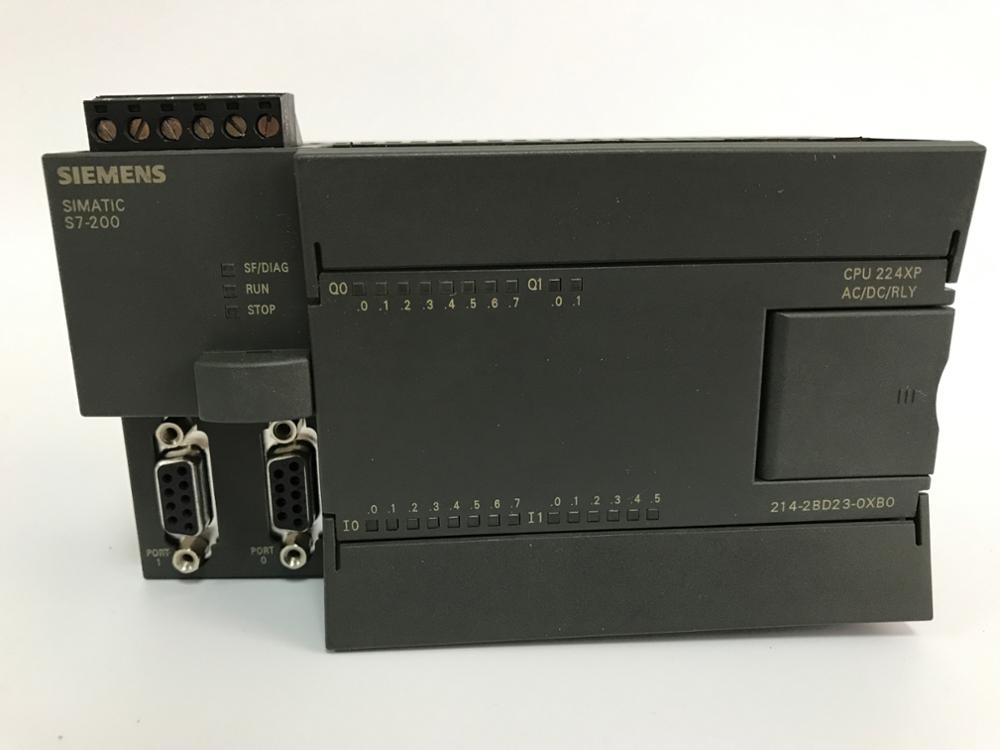
    Los controladores programables son generados por las necesidades de la producción moderna, y la clasificación de los controladores programables también debe satisfacer las necesidades de la producción moderna. En términos generales, los controladores programables se pueden clasificar desde tres perspectivas. Una es clasificar según la escala de control de los controladores programables, la segunda es clasificar según el nivel de rendimiento de los controladores programables y la tercera es clasificar según las características estructurales de los controladores programables. Escala de control plegable Se puede dividir en máquinas mainframe, de tamaño mediano y de tamaño pequeño. Mini computadora: los puntos de control de una mini computadora generalmente están dentro de los 256 puntos, adecuados para el control de una sola máquina o el control de un sistema pequeño. Las mini máquinas Siemens tienen S7-200: velocidad de procesamiento de 0,8 ~ 1,2 ms; Memoria 2k; 248 puntos digitales; Cantidad analógica 35 canales. Máquina de tamaño mediano: los puntos de control de una máquina de tamaño mediano generalmente no superan los 2048 puntos, que se pueden usar para el control directo del equipo y el monitoreo de múltiples controladores programables de nivel inferior. Es adecuado para sistemas de control medianos o grandes. Las máquinas medianas de Siemens tienen S7-300: velocidad de procesamiento de 0,8~1,2 ms; Memoria 2k; 1024 puntos digitales; Cantidad analógica 128 canales; Red PROFIBUS; Ethernet industrial; IPM. Mainframe: el punto de control de un mainframe es generalmente mayor a 2048 puntos, que no solo pueden completar operaciones aritméticas complejas sino también realizar operaciones matriciales complejas. No solo se puede usar para el control directo de dispositivos, sino también para monitorear múltiples controladores programables de nivel inferior. Los mainframes de Siemens tienen S7-1500 y S7-400: velocidad de procesamiento de 0,3 ms/1k palabras; Memoria 512k; punto de E/S 12672; Rendimiento del control de plegado Se puede dividir en máquinas de gama alta, máquinas de gama media y máquinas de gama baja. máquina de gama baja Este tipo de controlador programable tiene funciones de control básicas y poder de cómputo general. La velocidad de trabajo es relativamente baja y la cantidad de módulos de entrada y salida que se pueden transportar es relativamente pequeña. Por ejemplo, el S7-200 producido por SIEMENS en Alemania pertenece a esta categoría. máquina de gama media Este tipo de controlador programable tiene fuertes funciones de control y poder de cómputo. No solo puede completar operaciones lógicas generales, sino también funciones trigonométricas más complejas, exponentes y operaciones PID. La velocidad de trabajo es relativamente rápida, y la cantidad de módulos de entrada y salida que se pueden transportar también es bastante grande, y también hay muchos tipos de módulos de entrada y salida. Por ejemplo, el S7-300 producido por SIEMENS en Alemania pertenece a esta categoría. máquina de gama alta Este tipo de controlador programable tiene potentes funciones de control y potencia informática. No solo puede realizar operaciones lógicas, operaciones de funciones trigonométricas, operaciones exponenciales y operaciones PID, sino también operaciones complejas de matrices. La velocidad de trabajo es muy rápida y hay una gran cantidad de módulos de entrada y salida que se pueden transportar. Los tipos de módulos de entrada y salida también son muy completos. Este tipo de controlador programable puede completar tareas de control a gran escala. Generalmente se utiliza como estación principal en redes. Por ejemplo, el S7-400 producido por SIEMENS en Alemania pertenece a esta categoría.   Estructura plegable Integral El controlador programable integrado integra la fuente de alimentación, la CPU, la memoria y el sistema de E/S en una unidad, que se denomina unidad básica. Una unidad básica es un PLC completo. Cuando los puntos de control no cumplen los requisitos, se puede volver a conectar una unidad de expansión. Las características de la estructura integrada son muy compactas, de tamaño pequeño, de bajo costo y de fácil instalación. Conjunto Un controlador programable modular divide los diversos componentes de un sistema PLC en varios módulos según sus funciones, como el módulo de la CPU, el módulo de entrada, el módulo de salida, el módulo de potencia, etc. Las funciones de cada módulo son relativamente simples, pero los tipos de módulos son cada vez más ricos. Por ejemplo, algunos controladores programables, además de los módulos de E/S básicos, también tienen algunos módulos funcionales especiales, como el módulo de detección de temperatura, el módulo de detección de posición, el módulo de control PID, el módulo de comunicación, etc. La característica de un PLC modular es que la CPU, la entrada y la salida son todos módulos independientes. Tamaño de módulo unificado, instalación ordenada, selección libre de puntos de E/S, instalación conveniente, depuración, expansión y mantenimiento. tipo apilado La estructura apilada combina las ventajas de un tamaño compacto, pequeño y fácil instalación de la estructura general, así como la instalación flexible y ordenada de los puntos de E/S en la estructura combinada. También se compone de combinaciones de varias unidades. Su característica es que la CPU es una unidad básica independiente (compuesta por la CPU y ciertos puntos de E/S), y los demás módulos de E/S son unidades de expansión. Durante la instalación, no haynecesidad de un sustrato, solo se utilizan cables para la conexión entre unidades, y cada unidad se puede apilar una por una. Permita que el sistema logre una configuración flexible y un tamaño compacto.   Introducción detallada 1. SIMATIC S7-200 PLC S7-200 PLC es un PLC miniaturizado que es adecuado para detección automática, monitoreo y control en varias industrias y ocasiones. Las potentes funciones del PLC S7-200 le permiten lograr funciones de control complejas, ya sea que se ejecute solo o conectado a una red. El PLC S7-200 puede proporcionar 4 modelos básicos diferentes y 8 tipos de CPU para elegir. 2. SIMATIC S7-300 PLC S7-300 es un pequeño sistema PLC modular que puede cumplir con los requisitos de rendimiento medio para las aplicaciones. varios individuos Los módulos se pueden combinar ampliamente para formar sistemas con diferentes requisitos. En comparación con el PLC S7-200, el PLC S7-300 adopta una estructura modular y tiene una velocidad de operación de comando de alta velocidad (0,6 ~ 0,1 μ s); La aritmética de aritmética de punto flotante puede realizar operaciones aritméticas más complejas de manera efectiva; Una herramienta de software con una interfaz de usuario estándar que permite a los usuarios asignar fácilmente parámetros a todos los módulos; Los convenientes servicios de interfaz hombre-máquina se han integrado en el sistema operativo S7-300, lo que reduce en gran medida los requisitos de programación para el diálogo hombre-máquina. La SIMATIC Human Machine Interface (HMI) obtiene datos del S7-300, que los transmite a una frecuencia de actualización especificada por el usuario. El sistema operativo S7-300 gestiona automáticamente la transmisión de datos; El sistema de diagnóstico inteligente de la CPU monitorea continuamente si el sistema funciona normalmente, registra errores y eventos especiales del sistema (como tiempo de espera, reemplazo de módulos, etc.); La protección de contraseña de varios niveles puede permitir a los usuarios proteger de manera alta y efectiva sus secretos técnicos, evitando la copia y modificación no autorizadas; El PLC S7-300 está equipado con un interruptor de selección de modo de operación, que se puede quitar como una llave. Cuando se quita la llave, el modo de operación no se puede cambiar, lo que puede evitar la eliminación ilegal o la reescritura de programas de usuario. Equipado con potentes funciones de comunicación, el PLC S7-300 puede proporcionar funciones de configuración de comunicación a través de la interfaz de usuario del software de programación Step 7, lo que hace que la configuración sea muy fácil y sencilla. S7-300 PLC tiene una variedad de diferentes interfaces de comunicación y conecta la interfaz de bus AS-I y el sistema de bus Industrial Ethernet a través de una variedad de procesadores de comunicación; El procesador de comunicación serie se utiliza para conectar sistemas de comunicación punto a punto; La interfaz multipunto (MPI) está integrada en la CPU y se utiliza para conectar simultáneamente programadores, PC, sistemas de interfaz hombre-máquina y otros sistemas de control de automatización SIMATIC S7/M7/C7. 3. SIMATIC S7-400 PLC S7-400 PLC es un controlador programable utilizado en el rango de rendimiento medio a alto. El PLC S7-400 adopta un diseño modular sin ventilador, que es confiable y duradero. Al mismo tiempo, puede elegir múltiples niveles de CPU (con funciones actualizadas gradualmente) y está equipado con plantillas para varias funciones universales, lo que permite a los usuarios combinarlas en diferentes sistemas especializados según sus necesidades. Cuando la escala del sistema de control se expande o actualiza, siempre que se agreguen algunas plantillas de manera adecuada, el sistema se puede actualizar y satisfacer completamente las necesidades.
  • Historia de PLC de Siemens
    Historia de PLC de Siemens Jun 07, 2023
    El PLC de la serie SIMATIC de Siemens nació en 1958 y ha pasado por las series C3, S3, S5 y S7, convirtiéndose en un controlador programable muy utilizado. 1. El producto de Siemens se lanzó por primera vez en 1975 como SIMATIC S3, que en realidad es un controlador binario con una interfaz de operación simple. 2. En 1979, el sistema S3 fue reemplazado por el SIMATIC S5, que usaba microprocesadores ampliamente. 3. A principios de la década de 1980, el sistema S5 se actualizó aún más: el PLC de la serie U, con modelos de uso común que incluyen S5-90U, 95U, 100U, 115U, 135U y 155U. 4. En abril de 1994, nació la serie S7, que tiene ventajas como una mayor internacionalización, un mayor nivel de rendimiento, un espacio de instalación más pequeño y una mejor interfaz de usuario de Windows. Sus modelos son: S7-200, 300, 400. 5. En 1996, Siemens propuso el concepto de PCS7 (Process Control System 7) en el campo del control de procesos, integrando sus ventajas de WINCC (interfaz de operación compatible con Windows), PROFIBUS (bus de campo industrial), COROS (sistema de monitoreo), SINEC ( red industrial Siemens) y tecnología de control. 6. Siemens propuso el concepto de TIA (Total Integrated Automation), que es un sistema de automatización completamente integrado que integra la tecnología PLC en todos los campos de la automatización. Los PLC de las series S3 y S5 se han retirado gradualmente del mercado y han cesado su producción. Los PLC de la serie S7 se han convertido en el núcleo de control de los sistemas de automatización de Siemens, mientras que el sistema TDC continúa utilizando el núcleo de tecnología SIMADYN D, que es una actualización adicional de los productos de la serie S7. Es el controlador programable más avanzado y potente de los sistemas de automatización de Siemens.

¿Necesitas ayuda? Habla con nosotros

leave a message
For any request of information or technical support, fill in the form. All fields marked with an asterisk* are required.
entregar
Buscando Service?
CONTÁCTENOS #
+86 17620189681

Nuestro horario

Lunes 21/11 - Miércoles 23/11: 9:00 - 20:00
Jueves 24/11: cerrado - ¡Feliz Día de Acción de Gracias!
Viernes 25/11: 8:00 - 22:00
Sábado 26/11 - Domingo 27/11: 10:00 - 21:00
(Todas las horas corresponden a la hora del este)

Hogar

productos

Whatsapp

Contáctanos